Oberflächentechnik
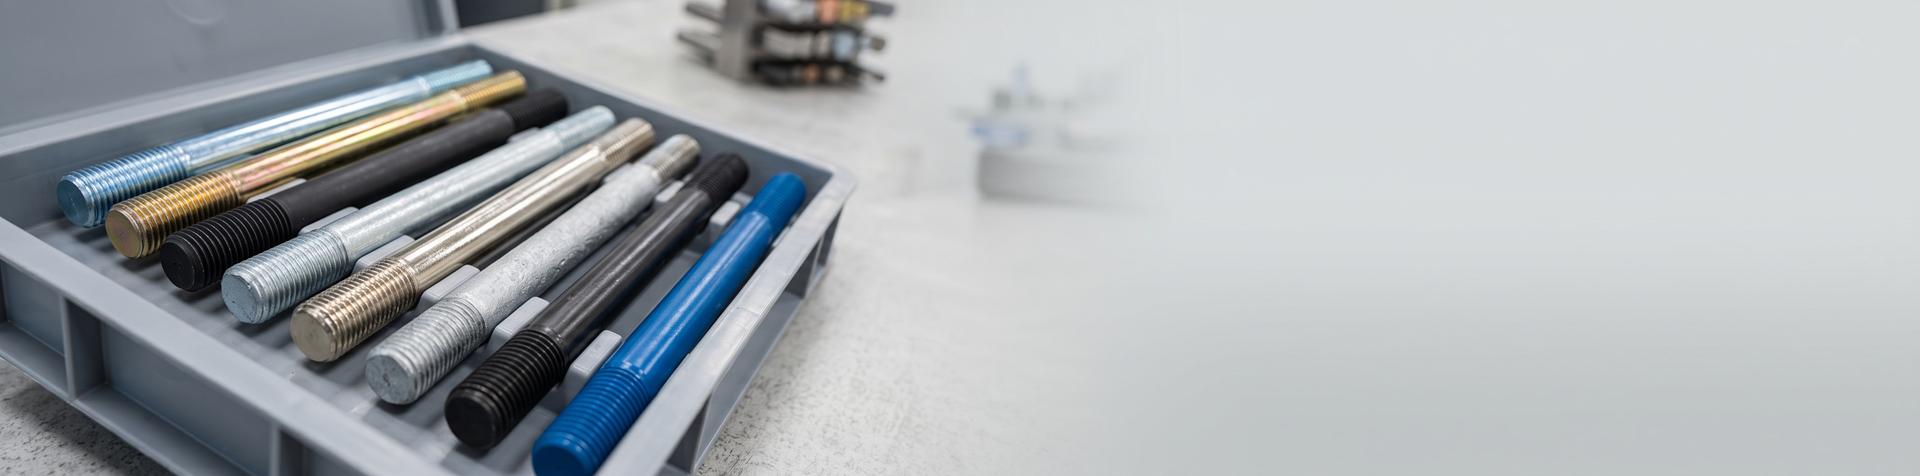
Welche Beschichtung für welche Schraube.
Beschichtungen schützen Schrauben aus un- und niedriglegiertem Stahl vor Korrosion und bestimmen die Reibungszahl beim Anziehen mit. Bei hochfesten Schrauben ab 10.9 (≥ 320 HV) entscheidet zusätzlich das Wasserstoffrisiko des Verfahrens.
Galvanische Überzüge, Zinklamellensysteme, chemische Vernickelungen oder Hochtemperaturschichten: jedes Verfahren hat ein klar umrissenes Eignungsfenster aus Korrosionswiderstand, Schichtdicke, Temperaturbeständigkeit und Reibwert (µ-Gesamt nach DIN EN ISO 16047).
Unten stehen 19 Verfahren mit Normen, Schichtdicken und den Hinweisen zum Wasserstoffrisiko, die für die Bestellung hochfester Schrauben wichtig sind.
19 von 19 Beschichtungen
 Anorganische Zinkbeschichtung
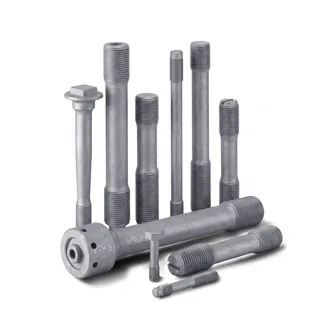
Speziell für hochfeste Verbindungselemente ab Zugfestigkeit 1.000 N/mm² (Festigkeitsklassen ≥10.9, Härte ≥320 HV). Silbergraue, hoch zinkhaltige Beschichtung ohne verfahrensbedingten Wasserstoffeintrag. Für die Bestellung Schichtsystem und Norm angeben.
Speziell für hochfeste Verbindungselemente ab Zugfestigkeit 1.000 N/mm² (Festigkeitsklassen ≥10.9, Härte ≥320 HV). Silbergraue, hoch zinkhaltige Beschichtung ohne verfahrensbedingten Wasserstoffeintrag. Für die Bestellung Schichtsystem und Norm angeben.
Anorganische Zinkbeschichtung: Zinkschicht ohne verfahrensbedingten Wasserstoffeintrag für hochfeste Verbindungselemente
Die anorganische Zinkbeschichtung wurde speziell für hochfeste Verbindungselemente entwickelt, bei denen konventionelle galvanische Verfahren ein Risiko der Wasserstoffversprödung bergen. Sie eignet sich für Schrauben ab einer Zugfestigkeit von 1.000 N/mm², also Festigkeitsklassen ab 10.9 und Härten ab 320 HV.
Bei diesem Beschichtungsverfahren wird eine hoch zinkhaltige Schicht auf die Bauteiloberfläche aufgebracht, die eine silbergraue Farbe aufweist. Weil weder elektrolytisch abgeschieden noch sauer gebeizt wird, bringt das Verfahren selbst keinen Wasserstoff ein. Es eignet sich daher für hochfeste Verschraubungen. Eine Wasserstoffversprödung, die erst im Betrieb entsteht, schließt aber auch diese Beschichtung nicht aus.
Abgrenzung: Auch Zinklamellenüberzüge nach DIN EN ISO 10683 haben in der Regel einen anorganischen, zinkhaltigen Basecoat. „Anorganische Zinkbeschichtung“ ist daher keine eindeutige Spezifikation; für die Bestellung Schichtsystem und Norm angeben. Wird die Schicht örtlich beschädigt, schützt das Zink den Grundwerkstoff kathodisch weiter.
Infrage kommt das Verfahren, wenn hochfeste Schrauben prozesssicher beschichtet werden müssen, etwa im Automotive-Bereich, in der Windkraft oder an sicherheitsrelevanten Konstruktionen.
Verwandte Beschichtungen: Zinklamellenüberzug, Mechanisches Verzinken, Feuerverzinken
 Brünieren
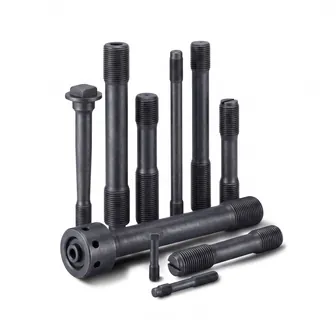
Chemisches Verfahren nach DIN 50938, das auf Stahl- und Eisenoberflächen eine dunkle, schwarz-blaue Eisenoxidschicht erzeugt. Badtemperatur ca. 140 °C mit anschließendem Einölen. Schichtdicke unter 1 µm, geeignet für Passungsteile. Bietet nur leichten Korrosionsschutz (<24 h SST ohne Öl).
Chemisches Verfahren nach DIN 50938, das auf Stahl- und Eisenoberflächen eine dunkle, schwarz-blaue Eisenoxidschicht erzeugt. Badtemperatur ca. 140 °C mit anschließendem Einölen. Schichtdicke unter 1 µm, geeignet für Passungsteile. Bietet nur leichten Korrosionsschutz (<24 h SST ohne Öl).
Brünieren: Dekorative Schwarzfärbung mit leichtem Korrosionsschutz
Das Brünieren ist ein chemisches Oberflächenverfahren, bei dem auf Stahl- und Eisenoberflächen eine dünne Schicht aus Eisenoxid erzeugt wird. Diese Schicht verleiht dem Bauteil eine charakteristische dunkle, schwarz-blaue Farbe und bildet eine gleichmäßige, dekorative Oberfläche. Die maßgebliche Norm ist DIN 50938.
Nach gründlicher Reinigung und Aktivierung werden die Bauteile in eine alkalische Brünierlösung auf Basis von Natriumnitrit oder Kaliumnitrat bei ca. 140 Grad Celsius eingetaucht. Die chemische Reaktion wandelt die Stahloberfläche in eine Eisenoxidschicht um. Anschließend werden die Teile neutralisiert, gespült und mit Öl oder Wachs konserviert.
Die Schicht ist dünner als ein Mikrometer, Maße und Toleranzen bleiben unverändert. Deshalb eignet sich Brünieren für Passungsteile und Präzisionsschrauben.
Wichtig für die Spezifikation: Das Brünieren bietet nur einen leichten Korrosionsschutz. Im Salzsprühnebeltest erreicht eine brünierte Oberfläche ohne nachträgliches Ölen weniger als 24 Stunden. Durch konsequentes Einölen oder Wachsen lässt sich der Schutz deutlich verbessern, bleibt aber unter dem Niveau galvanischer Beschichtungen.
Typische Branchen sind die Waffentechnik, der Werkzeugbau und der Maschinenbau. Die Abgrenzung zum chemischen Schwärzen: Brünieren ist für un- und niedriglegierte Stähle, Schwärzen für Edelstähle.
Verwandte Beschichtungen: Chemisch Schwärzen, Phosphatieren, Imprägnieren
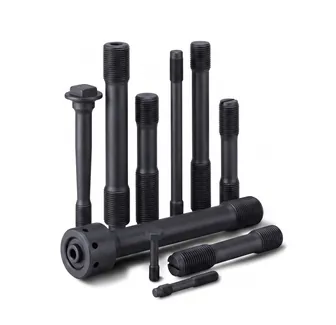 Chemisch Schwärzen
Erzeugt eine tiefschwarze Oxidschicht auf Edelstahloberflächen durch kontrollierte chemische Reaktion. Schichtdicke unter 1 µm. Maße und Toleranzen bleiben unverändert. Reduziert Lichtreflexion und eignet sich für Feinmechanik, Optik, Medizintechnik und Wehrtechnik. Nur leichter zusätzlicher Korrosionsschutz.
Erzeugt eine tiefschwarze Oxidschicht auf Edelstahloberflächen durch kontrollierte chemische Reaktion. Schichtdicke unter 1 µm. Maße und Toleranzen bleiben unverändert. Reduziert Lichtreflexion und eignet sich für Feinmechanik, Optik, Medizintechnik und Wehrtechnik. Nur leichter zusätzlicher Korrosionsschutz.
Chemisch Schwärzen: Dekorative Schwarzfärbung für Edelstahl-Verbindungselemente
Das chemische Schwärzen ist ein Oberflächenverfahren, bei dem Edelstahlbauteile durch eine kontrollierte chemische Reaktion eine dunkle bis tiefschwarze Oxidschicht erhalten. Anders als beim Brünieren, das auf un- und niedriglegierte Stähle ausgelegt ist, richtet sich das chemische Schwärzen gezielt an Edelstähle.
Während des Prozesses wird die äußere Schicht des Edelstahls in eine dünne Oxidschicht umgewandelt, mit weniger als einem Mikrometer Schichtdicke. Abmessungen und Toleranzen bleiben damit praktisch unverändert, deshalb eignet sich das Verfahren für Präzisionsteile. Die mechanischen und chemischen Grundeigenschaften des Werkstoffs werden durch die Behandlung nicht beeinträchtigt.
Die geschwärzte Oberfläche wirkt matt oder glänzend, reflektiert weniger Licht und blendet daher kaum, schützt etwas zusätzlich vor Korrosion und Verschleiß und verbessert den optischen Kontrast.
Eingesetzt wird es in der Feinmechanik und Optik, der Medizintechnik, der Mess- und Regeltechnik sowie in der Wehrtechnik, wo reflexionsarme Oberflächen gefordert sind. Auch im Designbereich und bei sichtbaren Verbindungselementen an Maschinen und Geräten ist die Schwarzfärbung gefragt.
Wichtig: Das Schwärzen bietet nur einen leichten zusätzlichen Korrosionsschutz. Für Anwendungen mit hohen Korrosionsanforderungen sind andere Verfahren besser geeignet.
Verwandte Beschichtungen: Brünieren (für un-/niedriglegierte Stähle), Phosphatieren
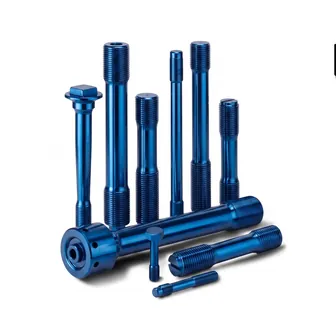 Eloxieren
Durch anodische Oxidation wird die natürliche Oxidschicht von Aluminium gezielt zu einer harten Schutzschicht verstärkt. Dekoratives Eloxieren (5–25 µm, DIN EN ISO 7599) oder Harteloxieren (25–100 µm, bis 600 HV, DIN EN ISO 10074). Einfärbbar in nahezu allen Farbtönen. Ausschließlich für Aluminiumwerkstoffe geeignet.
Durch anodische Oxidation wird die natürliche Oxidschicht von Aluminium gezielt zu einer harten Schutzschicht verstärkt. Dekoratives Eloxieren (5–25 µm, DIN EN ISO 7599) oder Harteloxieren (25–100 µm, bis 600 HV, DIN EN ISO 10074). Einfärbbar in nahezu allen Farbtönen. Ausschließlich für Aluminiumwerkstoffe geeignet.
Eloxieren: Schützende Oxidschicht für Aluminium-Verbindungselemente
Das Eloxieren (auch Eloxal-Verfahren oder anodische Oxidation) ist das Standardverfahren zur Oberflächenveredelung von Aluminium-Schrauben und -Verbindungselementen. Durch einen elektrochemischen Prozess wird die natürliche Oxidschicht des Aluminiums gezielt verstärkt und in eine harte, widerstandsfähige Schutzschicht umgewandelt, die fest mit dem Grundmaterial verbunden ist.
Je nach Anforderung wird zwischen dekorativem Eloxieren (Schichtdicken von 5 bis 25 Mikrometern) und Harteloxieren (25 bis 100 Mikrometer) unterschieden. Maßgeblich sind DIN EN ISO 7599 für das dekorative und DIN EN ISO 10074 für das Harteloxieren. Harteloxierte Oberflächen erreichen Härtewerte von 300 bis 600 HV und bieten damit eine deutlich erhöhte Verschleißfestigkeit gegenüber dem unbehandelten Grundmaterial.
Die Oxidschicht lässt sich in nahezu jedem Farbton einfärben, für die Optik oder als Farbcodierung, wie sie etwa in der Luftfahrt, der Medizintechnik oder bei Sportgeräten üblich ist.
Wichtig für die Spezifikation: Das Eloxieren ist ausschließlich auf Aluminiumwerkstoffe anwendbar. Stahl, Edelstahl oder Messing können nicht eloxiert werden. Die Beschichtung schützt vor Korrosion und verhindert Verfleckungen der Oberfläche.
Typische Einsatzbereiche sind die Luftfahrt, der Fahrzeugbau, die Möbelindustrie sowie der Maschinenbau.
Verwandte Beschichtungen: Vernickeln, Verchromen (für Nicht-Aluminium-Werkstoffe)
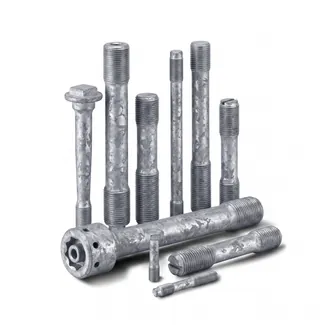 Feuerverzinken
Langzeit-Korrosionsschutz durch Schmelztauchen in Zink bei 440–470 °C (Kurzzeichen tZn). Für Verbindungselemente Mindestschichtdicke 40 µm nach DIN EN ISO 10684 (M8–M64, bis Festigkeitsklasse 10.9). Standard im Stahl- und Infrastrukturbau.
Langzeit-Korrosionsschutz durch Schmelztauchen in Zink bei 440–470 °C (Kurzzeichen tZn). Für Verbindungselemente Mindestschichtdicke 40 µm nach DIN EN ISO 10684 (M8–M64, bis Festigkeitsklasse 10.9). Standard im Stahl- und Infrastrukturbau.
Feuerverzinken (tZn): Langzeit-Korrosionsschutz für Stahlverbindungen
Das Feuerverzinken (auch Schmelztauchverzinken oder Stückverzinkung, Kurzzeichen tZn) schützt Stahlverbindungselemente langfristig vor Korrosion. Dabei werden die Bauteile in ein Zinkbad mit einer Temperatur von ca. 440 bis 470 Grad Celsius getaucht. Es entsteht eine metallurgische Verbindung zwischen Zink und Stahl. Für Verbindungselemente gelten Mindestschichtdicken von 40 Mikrometern nach DIN EN ISO 10684; die allgemeine Norm für Stückverzinkungen ist DIN EN ISO 1461.
Die resultierende Oberfläche ist matt und rau. Verfleckungen können nach kurzer Lagerzeit auftreten, beeinträchtigen die Schutzwirkung jedoch nicht. Die Schutzdauer hängt von der Schichtdicke und der Korrosivitätskategorie nach DIN EN ISO 9223 ab; der Salzsprühnebeltest ist für Feuerverzinkungen nicht aussagefähig. Duplex-Systeme (Feuerverzinkung plus Beschichtung) verlängern die Schutzdauer deutlich.
Für die Gewindefunktion ist DIN EN ISO 10684 maßgeblich. Sie gilt für Gewinde M8 bis M64 und Festigkeitsklassen bis 10.9; Schrauben der Klasse 12.9 werden nicht feuerverzinkt. Die Gängigkeit wird über die Mutter hergestellt: Ihr Gewinde wird nach dem Verzinken mit Übermaß geschnitten (Toleranzfeld 6AZ oder 6AX). Das Bolzengewinde darf nicht nachgeschnitten werden, sonst fehlt dort der Korrosionsschutz. Bei kleineren Gewinden ist die Schichtdicke zu groß für eine zuverlässige Funktion.
Typische Einsatzbereiche sind Stahlbau, Infrastrukturprojekte, Solar- und Windkraftanlagen sowie der Brückenbau. Für Innenanwendungen mit geringer Korrosionsbelastung ist das Verfahren in der Regel überdimensioniert.
Verwandte Beschichtungen: Zinklamellenüberzug, Mechanisches Verzinken, Anorganische Zinkbeschichtung
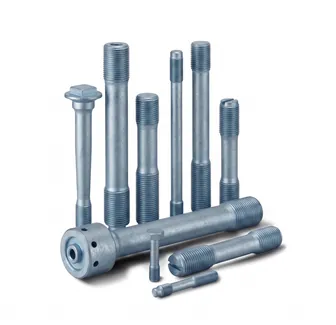 Imprägnieren
Nachbehandlung für galvanisch beschichtete Verbindungselemente: Ein wachshaltiges Entwässerungsfluid versiegelt Mikroporen und steigert die Korrosionsbeständigkeit erheblich. Der Wachsfilm ist dünn, trocken und optisch nicht sichtbar. Häufig bei vernickelten Oberflächen eingesetzt.
Nachbehandlung für galvanisch beschichtete Verbindungselemente: Ein wachshaltiges Entwässerungsfluid versiegelt Mikroporen und steigert die Korrosionsbeständigkeit erheblich. Der Wachsfilm ist dünn, trocken und optisch nicht sichtbar. Häufig bei vernickelten Oberflächen eingesetzt.
Imprägnieren: Mikroporenversiegelung für höhere Korrosionsbeständigkeit
Das Imprägnieren ist eine Nachbehandlung, die den Korrosionsschutz galvanisch beschichteter Verbindungselemente erheblich steigert. Dabei werden die Bauteile in ein wachshaltiges Entwässerungsfluid getaucht, das in sämtliche Mikroporen, Spalten und Oberflächenstrukturen eindringt. Nach dem Erhitzen schmilzt das Wachs und bildet eine gleichmäßige, lückenlose Versiegelung der Oberfläche.
Der resultierende Wachsfilm ist dünn, trocken und optisch nicht sichtbar. Die Beschichtung verändert das Erscheinungsbild der Teile nicht. Gleichzeitig werden die Mikroporen, die bei galvanischen Beschichtungen verfahrensbedingt entstehen, wirksam verschlossen. Das Ergebnis ist eine deutlich höhere Korrosionsbeständigkeit im Vergleich zur nicht-imprägnierten Beschichtung.
Die Imprägnierung wird insbesondere bei vernickelten Verbindungselementen eingesetzt, lässt sich aber auch auf andere galvanische Beschichtungen anwenden.
Sinnvoll ist die Imprägnierung, wenn die galvanische Standardbeschichtung allein nicht reicht, etwa in feuchter oder aggressiver Umgebung, und ein aufwändigeres Beschichtungssystem vermieden werden soll.
Hinweis: Die Imprägnierung kann den Reibwert der Oberfläche beeinflussen. Bei drehmomentgesteuerten Verschraubungen sollte dies berücksichtigt werden.
Verwandte Beschichtungen: Vernickeln, Brünieren
 Mechanisches Verzinken
Chemo-mechanisches Beschichtungsverfahren nach DIN EN ISO 12683, ohne elektrolytische Abscheidung, daher mit deutlich geringerem Risiko der Wasserstoffversprödung. Zinkpulver wird durch Glaskugeln in einer Platierungstrommel per Kaltverschweißung auf die Oberfläche gebracht. Schichtdicken 5–25 µm, geeignet für hochfeste Schrauben der Klassen 10.9 und 12.9.
Chemo-mechanisches Beschichtungsverfahren nach DIN EN ISO 12683, ohne elektrolytische Abscheidung, daher mit deutlich geringerem Risiko der Wasserstoffversprödung. Zinkpulver wird durch Glaskugeln in einer Platierungstrommel per Kaltverschweißung auf die Oberfläche gebracht. Schichtdicken 5–25 µm, geeignet für hochfeste Schrauben der Klassen 10.9 und 12.9.
Mechanisches Verzinken: Chemo-mechanischer Korrosionsschutz mit geringem Versprödungsrisiko
Das mechanische Verzinken (auch mechanisches Plattieren oder Peen Plating) ist ein chemo-mechanisches Beschichtungsverfahren nach DIN EN ISO 12683. Im Gegensatz zur galvanischen Verzinkung wird das Zink nicht elektrolytisch abgeschieden. Das Risiko der Wasserstoffversprödung ist dadurch deutlich geringer, aber nicht null: Vorbehandlung und Aktivierung in der Trommel arbeiten mit sauren Lösungen.
Entfettete Bauteile werden zusammen mit einer speziellen Glaskugelmischung und Zinkpulver in eine Platierungstrommel gegeben. Die Glaskugeln tragen die Zinkpartikel und schlagen sie mechanisch auf die Werkstückoberfläche, wo sie durch Kaltverschweißung haften. Die Schichten sind typisch 5 bis 25 Mikrometer dick.
Der kathodische Schutzeffekt der Zinkschicht stellt sicher, dass das Grundmetall auch bei lokaler Beschädigung der Beschichtung geschützt bleibt. Bei dünnen Schichten bleiben Passungen und Gewindefunktion erhalten; ab etwa 10 µm muss das Gewindespiel eingeplant werden.
Infrage kommt das Verfahren, wenn hochfeste Verbindungselemente der Festigkeitsklassen 10.9 und 12.9 beschichtet werden müssen und galvanische Verfahren wegen der Versprödungsgefahr ausscheiden. Typische Branchen sind die Automobilindustrie und der Maschinenbau.
Verwandte Beschichtungen: Zinklamellenüberzug, Anorganische Zinkbeschichtung, Feuerverzinken
 Phosphatieren
Kristalline Phosphatschicht in Grau bis Grauschwarz, die als Haftgrund für Lackierungen und als Gleitmittel für definierte Reibwerte dient. Zinkphosphatierung (5–20 µm) für Farbhaftung, Manganphosphatierung (5–15 µm) für Verschleißschutz. Nachträgliches Einölen verbessert den Korrosionsschutz.
Kristalline Phosphatschicht in Grau bis Grauschwarz, die als Haftgrund für Lackierungen und als Gleitmittel für definierte Reibwerte dient. Zinkphosphatierung (5–20 µm) für Farbhaftung, Manganphosphatierung (5–15 µm) für Verschleißschutz. Nachträgliches Einölen verbessert den Korrosionsschutz.
Phosphatieren: Haftgrund, Gleitmittel und leichter Korrosionsschutz
Beim Phosphatieren werden Verbindungselemente aus Stahl in eine Phosphatlösung getaucht. Auf der Oberfläche bildet sich eine kristalline Phosphatschicht, spezifiziert nach DIN EN ISO 9717. Je nach eingesetzter Lösung unterscheidet man zwischen Zinkphosphatierung (Schichtdicke 5 bis 20 Mikrometer) und Manganphosphatierung (5 bis 15 Mikrometer).
Die Zinkphosphatierung dient vorrangig als Haftgrund für nachfolgende Lackierungen, Pulverbeschichtungen oder Farbanstriche. Die Manganphosphatierung hingegen erzeugt eine verschleißfeste Oberfläche mit guten Gleiteigenschaften, geeignet für Schrauben und Gewindeverbindungen, bei denen ein definierter Reibwert und ein gleichmäßiges Anzugsdrehmoment gefordert sind. Die Phosphatschicht erleichtert das Eindrehen von Schrauben und reduziert den Verschleiß im Gewinde.
Die Beschichtung ist grau bis grauschwarz und bietet nur einen leichten Grundkorrosionsschutz. Durch nachträgliches Einölen wird die Korrosionsbeständigkeit deutlich gesteigert. Phosphatierte Schrauben eignen sich deshalb vor allem, wenn sie anschließend lackiert, geölt oder weiterbehandelt werden.
Verwandte Beschichtungen: Brünieren, Wachsen, Tribotechnische Beschichtung
 Tempern
Thermischer Nachbehandlungsschritt bei 180–230 °C zum Austreiben von Wasserstoff aus galvanisch beschichteten, hochfesten Stählen (Rm ≥1.000 N/mm², Härte ≥320 HV). Muss so früh wie möglich nach der galvanischen Behandlung erfolgen. Bietet nach aktuellem Stand der Technik keine 100 % Gewähr.
Thermischer Nachbehandlungsschritt bei 180–230 °C zum Austreiben von Wasserstoff aus galvanisch beschichteten, hochfesten Stählen (Rm ≥1.000 N/mm², Härte ≥320 HV). Muss so früh wie möglich nach der galvanischen Behandlung erfolgen. Bietet nach aktuellem Stand der Technik keine 100 % Gewähr.
Tempern: Kritischer Sicherheitsprozess gegen Wasserstoffversprödung
Das Tempern ist ein thermischer Nachbehandlungsschritt, der bei galvanisch beschichteten Verbindungselementen aus hochfesten Stählen zwingend erforderlich sein kann. Betroffen sind Bauteile mit einer Zugfestigkeit ab 1.000 N/mm² bzw. einer Härte ab 320 HV, die unter Zugspannung stehen, etwa Schrauben der Festigkeitsklassen 10.9 und 12.9.
Der Hintergrund: Bei galvanischen Beschichtungsprozessen kann Wasserstoff in das Stahlgefüge eindiffundieren. Dieser eingelagerte Wasserstoff kann unter Zugbelastung zum plötzlichen Versagen des Bauteils führen, der sogenannten wasserstoffinduzierten Versprödung. Durch Tempern bei Temperaturen von ca. 180 bis 230 Grad Celsius (unterhalb der Anlasstemperatur des Stahls) wird der eingelagerte Wasserstoff aus dem Werkstoff ausgetrieben (Wasserstoffeffusion).
Kritisch für die Prozessplanung: Das Tempern muss so früh wie möglich nach der galvanischen Behandlung und vor dem Passivieren erfolgen. Jede Verzögerung erhöht das Versprödungsrisiko. Die maßgebliche Norm ist DIN EN ISO 4042:2022.
Wichtiger Hinweis: Nach dem heutigen Stand der Technik bietet das Tempern keine hundertprozentige Gewähr gegen Wasserstoffversprödung. Bei besonders sicherheitskritischen Anwendungen sollten daher Beschichtungsverfahren in Betracht gezogen werden, die keinen oder nur wenig verfahrensbedingten Wasserstoff einbringen, etwa Zinklamellenbeschichtungen, mechanisches Verzinken oder anorganische Zinkbeschichtungen.
Verwandte Themen: Zinklamellenüberzug, Mechanisches Verzinken, Anorganische Zinkbeschichtung
 Tribotechnische Beschichtung
Funktionsüberzüge auf Basis von PTFE, MoS₂ oder Gleitlacken, die einen definierten und reproduzierbaren Reibwert sicherstellen. Voraussetzung für eine kontrollierte Vorspannkraft bei drehmomentgesteuerten Verschraubungen. Schützt zudem vor Fressen (Kaltverschweißung) und reduziert den Verschleiß.
Funktionsüberzüge auf Basis von PTFE, MoS₂ oder Gleitlacken, die einen definierten und reproduzierbaren Reibwert sicherstellen. Voraussetzung für eine kontrollierte Vorspannkraft bei drehmomentgesteuerten Verschraubungen. Schützt zudem vor Fressen (Kaltverschweißung) und reduziert den Verschleiß.
Tribotechnische Beschichtung: Definierte Reibwerte für prozesssichere Verschraubungen
Tribotechnische Beschichtungen sind Funktionsüberzüge, die an der Schraubverbindung einen definierten, reproduzierbaren Reibwert einstellen und den Verschleiß senken. Erst damit lässt sich die Vorspannkraft beim Anziehen kontrollieren.
Je nach Anforderung kommen unterschiedliche Beschichtungsmaterialien zum Einsatz: PTFE (Teflon), Molybdändisulfid (MoS2), Wolframdisulfid (WS2) oder spezielle Gleitlacke. Die Applikation erfolgt durch Sprühen, Eintauchen, Elektroplattieren oder Dampfabscheidung (PVD/CVD).
Nur mit einer definierten Reibungszahl lässt sich aus einem vorgegebenen Anziehdrehmoment eine verlässliche Vorspannkraft ableiten. Undefinierte oder stark schwankende Reibwerte führen zu unter- oder überspannten Verbindungen. Beides ist ein Sicherheitsrisiko.
Außerdem schützen die Schichten gegen Fressen (Kaltverschweißung unter Last). Eine kleinere Reibungszahl erhöht bei gleichem Anziehdrehmoment die Vorspannkraft; das Anziehdrehmoment muss deshalb auf die Beschichtung abgestimmt sein.
Typische Einsatzbereiche sind der Automobil-Motorenbau, die Windkraft, der Anlagenbau sowie alle Anwendungen mit drehmomentgesteuerten oder -überwachten Verschraubungen. Die Prüfung von Drehmoment und Vorspannkraft erfolgt häufig nach ISO 16047.
Verwandte Beschichtungen: Wachsen, Phosphatieren (Manganphosphat)
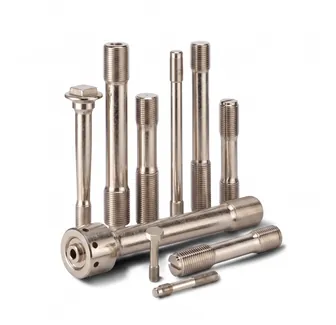 Veralisieren
Galvanische Dickschicht-Vernickelung (Verfahren der Veralit AG) mit sehr guter Haftung im Grundwerkstoff. Die Nickelschicht ist zäh statt hart. Eingesetzt als Korrosions- und Oberflächenschutz hoch beanspruchter Bauteile und zur Instandsetzung verschlissener Maschinenteile.
Galvanische Dickschicht-Vernickelung (Verfahren der Veralit AG) mit sehr guter Haftung im Grundwerkstoff. Die Nickelschicht ist zäh statt hart. Eingesetzt als Korrosions- und Oberflächenschutz hoch beanspruchter Bauteile und zur Instandsetzung verschlissener Maschinenteile.
Veralisieren: Zähe Dickschicht-Vernickelung für Schutz und Instandsetzung
Veralisieren ist ein galvanisches Dickschicht-Vernickelungsverfahren, das auf die Schweizer Veralit AG zurückgeht. Kennzeichnend ist die sehr gute Verankerung der Nickelschicht im Grundwerkstoff. Anders als beim Hartvernickeln wird die Schicht bewusst zäh und nicht hart abgeschieden. Sie verformt sich mit dem Bauteil, statt abzuplatzen.
Das Werkstück wird als Kathode in ein spezielles Nickelelektrolytbad eingebracht. Durch eine verlängerte Prozessdauer entstehen Schichten, die deutlich dicker sind als beim dekorativen Vernickeln, bis in den Millimeterbereich. Die dichte Nickelschicht schützt vor Korrosion und lässt sich nach dem Beschichten auf Maß bearbeiten.
Typische Anwendungsfelder sind der Korrosions- und Oberflächenschutz hoch beanspruchter Bauteile sowie die Instandsetzung verschlissener oder fehlbearbeiteter Maschinenteile: Die Schicht wird aufgetragen und anschließend auf Sollmaß geschliffen. Wie bei jeder galvanischen Vernickelung gilt für Teile ab ca. 320 HV: Tempern nach DIN EN ISO 4042 vorsehen.
Hinweis für die technische Spezifikation: 'Veralisieren' ist eine Verfahrensbezeichnung, keine Norm. Wird eine harte, verschleißfeste Schicht gesucht, sind Hartchrom oder chemisch Nickel (DIN EN ISO 4527) die passenderen Verfahren.
Verwandte Beschichtungen: Vernickeln, Verchromen, Tempern
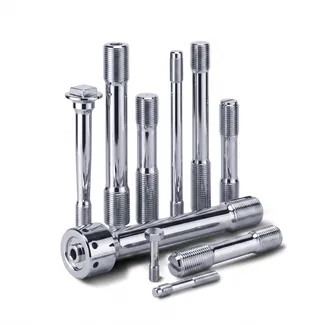 Verchromen
Chromschicht für dekorativen Glanz oder technischen Verschleißschutz. Dekorchrom (0,2–0,5 µm) als Deckschicht auf Nickel nach DIN EN ISO 1456, Hartchrom (20–500 µm) direkt auf dem Grundwerkstoff nach DIN EN ISO 6158. Für dekorative Schichten gibt es Chrom-III-Verfahren. Verchromt wird in der Regel am Gestell, nicht in der Trommel.
Chromschicht für dekorativen Glanz oder technischen Verschleißschutz. Dekorchrom (0,2–0,5 µm) als Deckschicht auf Nickel nach DIN EN ISO 1456, Hartchrom (20–500 µm) direkt auf dem Grundwerkstoff nach DIN EN ISO 6158. Für dekorative Schichten gibt es Chrom-III-Verfahren. Verchromt wird in der Regel am Gestell, nicht in der Trommel.
Verchromen: Dekorativer Glanz und technischer Oberflächenschutz
Beim Verchromen wird eine Chromschicht auf die Oberfläche von Verbindungselementen aufgebracht, aus optischen oder funktionalen Gründen. Je nach Einsatzzweck unterscheidet man zwischen dekorativer Verchromung (Schichtdicke 0,2 bis 0,5 Mikrometer) und technischer Hartverchromung (20 bis 500 Mikrometer). Die dekorative Variante wird auf eine Nickelschicht aufgebracht und verleiht den Bauteilen eine hochglänzende oder seidenmatte Oberfläche; Hartchrom wird dagegen direkt auf den Grundwerkstoff abgeschieden.
Das Verfahren steigert die Anlaufbeständigkeit vernickelter Werkstücke und verbessert den Korrosionsschutz. Gleichzeitig erhöht die Chromschicht die Oberflächenhärte und Verschleißfestigkeit der Bauteile. Verchromte Oberflächen sind in Glanzchrom oder Mattchrom (Seidenglanz) erhältlich.
Bei der Spezifikation ist zu beachten: Verchromt wird in der Regel am Gestell, nicht in der Trommel: Schrauben und Kleinteile werden einzeln aufgesteckt. Das wirkt sich auf Stückkosten und Lieferzeiten aus. Maßgeblich sind DIN EN ISO 1456 für dekorative Nickel-Chrom-Systeme und DIN EN ISO 6158 für Hartchrom. Das Hartverchromen bringt viel Wasserstoff ein. Für Teile ab ca. 320 HV ist ein Tempern nach DIN EN ISO 4042 zwingend.
Die europäische REACH-Verordnung schränkt den Einsatz von Chrom-VI-Verbindungen zunehmend ein. Für dekorative Schichten sind Chrom-III-Verfahren eine Alternative.
Verwandte Beschichtungen: Vernickeln (Unterschicht bei Dekorchrom), Veralisieren
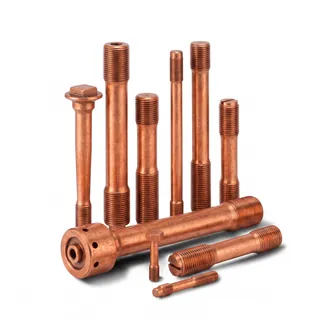 Verkupfern
Kupferschicht, die vor allem als Zwischenschicht und Haftgrund vor dem Vernickeln, Verchromen oder Versilbern dient. Schichtdicken von 5–30 µm, hohe elektrische und thermische Leitfähigkeit. Typischer Schichtaufbau für dekorative Oberflächen: Kupfer/Nickel/Chrom.
Kupferschicht, die vor allem als Zwischenschicht und Haftgrund vor dem Vernickeln, Verchromen oder Versilbern dient. Schichtdicken von 5–30 µm, hohe elektrische und thermische Leitfähigkeit. Typischer Schichtaufbau für dekorative Oberflächen: Kupfer/Nickel/Chrom.
Verkupfern: Zwischenschicht, Leitschicht und dekorative Oberfläche
Beim Verkupfern wird eine dünne Kupferschicht (typisch 5 bis 30 Mikrometer) auf die Metalloberfläche aufgebracht. Am häufigsten dient sie als Zwischenschicht und Haftgrund vor dem anschließenden Vernickeln, Verchromen oder Versilbern.
Verkupfert wird elektrolytisch oder chemisch. Elektrolytisches Verkupfern liefert gleichmäßige Schichten mit guter Haftung auf dem Grundwerkstoff. Die chemische Variante eignet sich besonders für komplex geformte Bauteile, bei denen eine gleichmäßige Schichtdickenverteilung gefordert ist.
Kupfer leitet Strom und Wärme sehr gut, hat einen rötlichen Farbton und schützt etwas vor Korrosion. In der Elektrotechnik und Elektronik wird die Verkupferung daher auch als funktionale Endbeschichtung genutzt.
Ein typischer Schichtaufbau für dekorative, korrosionsbeständige Oberflächen ist Kupfer, Nickel, Chrom. Bei Teilen ab ca. 320 HV (Festigkeitsklasse 10.9 und höher) kann das galvanische Verfahren Wasserstoff einbringen; dann ist ein Tempern nach DIN EN ISO 4042 vorzusehen.
Verwandte Beschichtungen: Vernickeln, Verchromen, Versilbern, Verzinnen
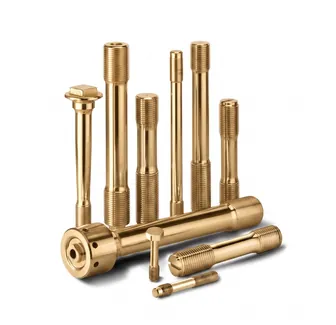 Vermessingen
Erzeugt eine warm-goldene Oberfläche und dient als Haftungsvermittler für Gummi-Metall-Verbindungen. Haupteinsatzgebiet: Aufvulkanisieren von Gummi auf Stahloberflächen in der Automobilzulieferindustrie, Dichtungstechnik und im Maschinenbau.
Erzeugt eine warm-goldene Oberfläche und dient als Haftungsvermittler für Gummi-Metall-Verbindungen. Haupteinsatzgebiet: Aufvulkanisieren von Gummi auf Stahloberflächen in der Automobilzulieferindustrie, Dichtungstechnik und im Maschinenbau.
Vermessingen: Dekorative Beschichtung und Haftungsvermittler für Gummi-Metall-Verbindungen
Beim Vermessingen wird eine dünne Schicht aus Messing (einer Legierung aus Kupfer und Zink) auf die Oberfläche von Verbindungselementen aufgebracht. Das Verfahren erfüllt in der Praxis zwei Funktionen: Zum einen erzeugt es eine warm-goldene Oberfläche. Zum anderen verbessert eine Messingschicht die Haftfestigkeit von Gummi auf Stahloberflächen erheblich.
Die Applikation erfolgt entweder elektrolytisch oder chemisch. Die Schicht bietet außerdem etwas Korrosionsschutz und verbessert die elektrische Leitfähigkeit.
Vermessingt wird vor allem dort, wo Gummi dauerhaft und belastbar auf metallische Untergründe aufvulkanisiert werden muss. Typische Branchen sind die Automobilzulieferindustrie, die Dichtungstechnik und der allgemeine Maschinenbau. Auch bei Stahl-Gummi-Lagern, Schwingungsdämpfern und Schlaucharmierungen kommt vermessingter Stahl zum Einsatz.
Für die Bestellung: Schichtdicke, Einsatztemperatur und das Medium angeben, in dem die Gummi-Metall-Verbindung später arbeitet. Bei Teilen ab ca. 320 HV (Festigkeitsklasse 10.9 und höher) kann das galvanische Verfahren Wasserstoff einbringen; dann ist ein Tempern nach DIN EN ISO 4042 vorzusehen.
Verwandte Beschichtungen: Verkupfern, Vernickeln
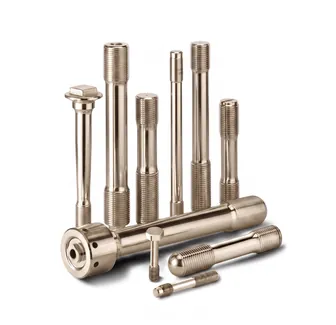 Vernickeln
Kombiniert Korrosionsschutz mit einer harten, abriebfesten Oberfläche und silberglänzender Optik. Verfügbar als elektrolytisches (5–25 µm) oder chemisches Verfahren (10–50 µm, auch für komplexe Geometrien). Eingesetzt in Elektronik, Lebensmittelindustrie und Medizintechnik.
Kombiniert Korrosionsschutz mit einer harten, abriebfesten Oberfläche und silberglänzender Optik. Verfügbar als elektrolytisches (5–25 µm) oder chemisches Verfahren (10–50 µm, auch für komplexe Geometrien). Eingesetzt in Elektronik, Lebensmittelindustrie und Medizintechnik.
Vernickeln: Korrosionsschutz und silberglänzende Optik
Das Vernickeln von Schrauben und Verbindungselementen verbindet Korrosionsschutz mit einer silberglänzenden Oberfläche. Die aufgebrachte Nickelschicht erhöht die Härte und Verschleißfestigkeit der Bauteile und eignet sich für technische wie dekorative Zwecke.
Es gibt zwei Verfahren: Beim elektrolytischen Vernickeln wird das Bauteil als Kathode in ein Nickelelektrolytbad getaucht. Dieses Verfahren liefert Schichtdicken von etwa 5 bis 25 Mikrometern. Das chemische Vernickeln (Ni-P-Verfahren) arbeitet ohne externe Stromquelle und erzeugt Schichten von 10 bis 50 Mikrometern. Es eignet sich besonders für komplex geformte Teile, da die Schicht gleichmäßig auch in Hohlräumen und an Kanten aufgebaut wird. Chemisch abgeschiedene Nickelschichten sind zudem temperaturbeständig bis rund 400 Grad Celsius.
Relevante Normen sind DIN EN ISO 4526 für galvanische Nickelüberzüge für technische Zwecke, DIN EN ISO 1456 für dekorative Nickel-Chrom-Systeme und DIN EN ISO 4527 für chemisch abgeschiedene Nickel-Phosphor-Schichten. Vernickelte Teile finden sich vor allem in Elektrotechnik, Lebensmittelindustrie und Medizintechnik.
Wichtig für die Spezifikation: Vernickelte Eisenteile sind für den dauerhaften Außeneinsatz nicht geeignet. Wird eine höhere Korrosionsbeständigkeit benötigt, empfiehlt sich eine zusätzliche Imprägnierung mit wachshaltigem Entwässerungsfluid zur Versiegelung der Mikroporen. Das Vernickeln dient außerdem häufig als Zwischenschicht vor dem dekorativen Verchromen. Galvanische wie chemische Vernickelung kann Wasserstoff einbringen: Bei Teilen ab ca. 320 HV (Festigkeitsklasse 10.9 und höher) ist ein Tempern vorzusehen, bei galvanischen Schichten nach DIN EN ISO 4042, bei chemisch Nickel nach ISO 9588.
Verwandte Beschichtungen: Verchromen, Veralisieren, Imprägnieren
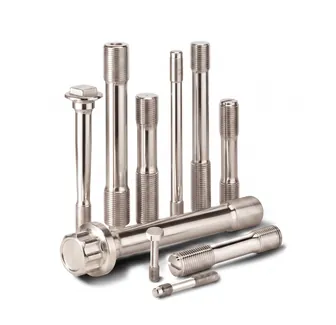 Versilbern
Silberschicht beständig bis ca. 650 °C (SAE AMS 2410; die Einsatzgrenze setzt der Schraubenwerkstoff), mit der höchsten elektrischen Leitfähigkeit aller Metalle. Wichtigste technische Funktion: Anti-Seize-Beschichtung (Fresschutz) bei Hochtemperatur-Verschraubungen an Turbinen, Abgasanlagen oder in der Petrochemie. Galvanische Silberschichten nach DIN EN ISO 4521.
Silberschicht beständig bis ca. 650 °C (SAE AMS 2410; die Einsatzgrenze setzt der Schraubenwerkstoff), mit der höchsten elektrischen Leitfähigkeit aller Metalle. Wichtigste technische Funktion: Anti-Seize-Beschichtung (Fresschutz) bei Hochtemperatur-Verschraubungen an Turbinen, Abgasanlagen oder in der Petrochemie. Galvanische Silberschichten nach DIN EN ISO 4521.
Versilbern: Hochtemperaturbeständigkeit und hohe Leitfähigkeit
Eine Silberschicht auf Schrauben und Verbindungselementen erfüllt vor allem technische Aufgaben: Silber besitzt die höchste elektrische und thermische Leitfähigkeit aller Metalle und ist als Edelmetall gegen viele Medien beständig, läuft aber in schwefelwasserstoffhaltiger Atmosphäre an.
Die Applikation erfolgt elektrolytisch oder chemisch und liefert gleichmäßige Schichten; galvanische Silberschichten werden nach DIN EN ISO 4521 spezifiziert. Versilberte Oberflächen sind temperaturbeständig bis ca. 800 Grad Celsius, deutlich höher als viele andere Beschichtungen. Die Einsatzgrenze der Verbindung bestimmt jedoch der Schraubenwerkstoff (Richtwerte siehe Werkstoffübersicht).
Vor allem dient die Versilberung als Anti-Seize-Beschichtung (Fresschutz) bei Hochtemperatur-Verschraubungen. An Schraubverbindungen mit hohen Temperaturen, etwa an Turbinen, Abgasanlagen, Dampfkesseln oder in der Petrochemie, verhindert die Silberschicht das Festfressen der Gewinde; die Verbindung bleibt auch nach langer Betriebszeit lösbar.
In Elektronik und Elektrotechnik wird an Kontaktflächen und Verbindungsstellen versilbert, wo maximale elektrische Leitfähigkeit gefordert ist. Dekorativ wird in der Industrie selten versilbert. Bei Teilen ab ca. 320 HV (Festigkeitsklasse 10.9 und höher) kann das galvanische Verfahren Wasserstoff einbringen; dann ist ein Tempern nach DIN EN ISO 4042 vorzusehen.
Verwandte Beschichtungen: Verkupfern (Zwischenschicht), Vernickeln
 Verzinnen
Verfahren zur Herstellung und Verbesserung der Lötfähigkeit mit Weichlot, besonders relevant seit der Umstellung auf bleifreie Lote (RoHS). Galvanisch nach DIN EN ISO 2093 (typisch 5–15 µm) oder als Feuerverzinnung. Zinn gilt zudem als lebensmitteltauglich. Für hochfeste Teile ab ca. 320 HV meist ungeeignet.
Verfahren zur Herstellung und Verbesserung der Lötfähigkeit mit Weichlot, besonders relevant seit der Umstellung auf bleifreie Lote (RoHS). Galvanisch nach DIN EN ISO 2093 (typisch 5–15 µm) oder als Feuerverzinnung. Zinn gilt zudem als lebensmitteltauglich. Für hochfeste Teile ab ca. 320 HV meist ungeeignet.
Verzinnen: Lötbarkeit und lebensmitteltauglicher Korrosionsschutz
Verbindungselemente werden verzinnt, wenn Lötbarkeit, Korrosionsschutz oder Lebensmitteltauglichkeit gefordert sind. Die Zinnschicht wird galvanisch nach DIN EN ISO 2093 (typisch 5 bis 15 Mikrometer) oder im Schmelztauchverfahren als Feuerverzinnung aufgebracht.
Der wichtigste Anwendungsgrund ist die Herstellung und Verbesserung der Lötfähigkeit mit Weichlot. Verzinnte Oberflächen ermöglichen zuverlässige Lötverbindungen in der Elektronik und Elektrotechnik. Dieser Vorteil hat mit der Umstellung auf bleifreie Lote (RoHS-Konformität) noch an Bedeutung gewonnen.
Beim Feuerverzinnen wird das Bauteil gereinigt, mit Flussmittel vorbehandelt und in ein Bad aus geschmolzenem Zinn oder einer Zinnlegierung getaucht; beim galvanischen Verzinnen wird das Zinn elektrolytisch abgeschieden. Wegen des niedrigen Schmelzpunkts von Zinn (232 °C) ist eine Wärmebehandlung nach dem Verzinnen nur eingeschränkt möglich. Für hochfeste Teile ab ca. 320 HV, die nach galvanischer Beschichtung getempert werden müssten, ist Verzinnen deshalb meist ungeeignet.
Zinn gilt als lebensmitteltauglich, die Konformität nach Verordnung (EG) Nr. 1935/2004 ist aber für den Einzelfall nachzuweisen. In der Elektronik sollte die Whisker-Problematik beachtet werden: Zinn kann unter bestimmten Bedingungen nadelförmige Kristalle bilden, die Kurzschlüsse verursachen können.
Verwandte Beschichtungen: Verkupfern (häufige Zwischenschicht vor Verzinnen), Versilbern
 Wachsen
Wachsgleitschicht, die das Eindrehmoment bei gewindefurchenden Schrauben deutlich reduziert. Ermöglicht kontrolliertes, materialschonendes Eindrehen, minimiert Werkzeugverschleiß und verbessert die Prozesssicherheit in der automatisierten Montage. Kombinierbar mit anderen Beschichtungen wie Zinklamelle.
Wachsgleitschicht, die das Eindrehmoment bei gewindefurchenden Schrauben deutlich reduziert. Ermöglicht kontrolliertes, materialschonendes Eindrehen, minimiert Werkzeugverschleiß und verbessert die Prozesssicherheit in der automatisierten Montage. Kombinierbar mit anderen Beschichtungen wie Zinklamelle.
Wachsen: Eindrehmoment-Reduzierung für gewindefurchende Schrauben
Gewachst werden vor allem gewindefurchende Schrauben. Dabei wird eine dünne Wachsschicht (Gleitschicht) auf die Schraubenoberfläche aufgebracht, die das Eindrehmoment beim Montagevorgang deutlich reduziert.
Gewindefurchende Schrauben formen ihr Gewinde beim Eindrehen selbst im Gegenmaterial. Dieser Prozess erfordert konstruktionsbedingt ein höheres Drehmoment als bei metrischen Standardschrauben mit vorgefertigtem Gegengewinde. Die Wachsgleitschicht senkt die Reibung zwischen Schraube und Werkstoff erheblich und ermöglicht so ein kontrolliertes, materialschonendes Eindrehen.
Je nach Anforderung kommen unterschiedliche Wachstypen zum Einsatz, darunter Mikrowachse und Polyethylenwachse. Die Beschichtung ist in der Regel mit anderen Oberflächenbehandlungen kombinierbar. Beispielsweise kann eine Zinklamellenbeschichtung als Korrosionsschutz mit einer Wachsschicht als Gleitmittel ergänzt werden.
Außerdem verschleißen Werkzeug und Schraube weniger, und die automatisierte Montage läuft prozesssicherer. Die Wirksamkeit hängt dabei von der gewählten Beschichtung, dem Gegenmaterial und den spezifischen Montageparametern ab.
In der Automobilzulieferindustrie, im Karosseriebau und in der Elektronikfertigung beeinflusst die Wachsschicht Montagezeit und Ausschuss direkt.
Verwandte Beschichtungen: Tribotechnische Beschichtung, Phosphatieren
 Zinklamellenüberzug
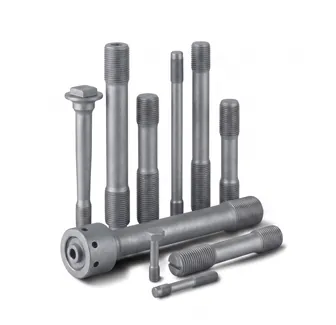
Korrosionsschutz auf Basis von Zink- und Aluminiumlamellen, ohne elektrolytische Abscheidung und damit ohne verfahrensbedingten Wasserstoffeintrag. Besonders geeignet für hochfeste Schrauben ab Festigkeitsklasse 10.9. Schichtdicken von 8–25 µm nach DIN EN ISO 10683, je nach Schichtsystem über 720 h im Salzsprühnebeltest.
Korrosionsschutz auf Basis von Zink- und Aluminiumlamellen, ohne elektrolytische Abscheidung und damit ohne verfahrensbedingten Wasserstoffeintrag. Besonders geeignet für hochfeste Schrauben ab Festigkeitsklasse 10.9. Schichtdicken von 8–25 µm nach DIN EN ISO 10683, je nach Schichtsystem über 720 h im Salzsprühnebeltest.
Zinklamellenüberzug: Korrosionsschutz ohne galvanischen Wasserstoffeintrag
Beim Zinklamellenüberzug wird eine Schicht aus Zink- und Aluminiumlamellen auf die Bauteiloberfläche aufgebracht, ohne elektrolytische Abscheidung. Beim Beschichten selbst wird deshalb kein Wasserstoff eingebracht. Der Zinklamellenüberzug ist damit das Standardverfahren für hochfeste Schrauben ab Festigkeitsklasse 10.9. Voraussetzung ist eine wasserstoffarme Vorbehandlung (Strahlen statt Beizen). Eine Wasserstoffversprödung, die erst im Betrieb entsteht, etwa durch Korrosion, schließt keine Beschichtung aus.
Aufgebracht wird meist im Tauch-Schleuder- oder Sprühverfahren, danach wird die Schicht thermisch ausgehärtet. Sie ist typisch 8 bis 25 Mikrometer dick und erfüllt DIN EN ISO 10683. Im Salzsprühnebeltest nach DIN EN ISO 9227 erreichen hochwertige Zinklamellensysteme über 720 Stunden Korrosionsbeständigkeit.
Eingesetzt wird der Überzug, wo hochfeste Schrauben einen hohen Korrosionsschutz brauchen, etwa in der Automobilindustrie, im Stahlbau, in der Windkraft und bei Infrastrukturprojekten. Bei ähnlicher Schichtdicke ist er deutlich korrosionsbeständiger als eine galvanische Verzinkung. Ab etwa 10 µm Schichtdicke muss das Gewindespiel eingeplant werden, zum Beispiel über die Toleranzlage 6e oder 6f am Bolzengewinde.
Gängige Systembezeichnungen am Markt sind unter anderem GEOMET®, Delta-Protekt®, Delta-Tone® oder Delta-Seal®. Die heute angebotenen Systeme sind Cr(VI)-frei sowie RoHS- und REACH-konform.
Verwandte Beschichtungen: Feuerverzinken, Mechanisches Verzinken, Anorganische Zinkbeschichtung
Beratung
Beratung zu Beschichtungen & Oberflächen.
Nennen Sie Werkstoff, Festigkeitsklasse und Einsatzbedingungen. Wir beraten Sie zur Beschichtung, ob Korrosionsschutz, definierter Reibwert oder Hochtemperatureinsatz gefordert ist.
Korrosionsschutz · Reibwert · Hochtemperatur · Angebot i. d. R. in 1–2 Werktagen
Ihr Ansprechpartner
Thomas Goebeler
Geschäftsführer Kaiser Spezialartikel GmbH
Zu den Ohlwiesen 7
59755 Arnsberg, Nordrhein-Westfalen
Mo–Fr 9–16 Uhr